
Сварка изделий из термопластов. Подготовка поверхности.
Дата:
Технологии:
Сварка изделий из термопластов. Подготовка поверхности.
На основе протоколов DVS
При сварке изделий из термопластов качество получаемого сварного соединения зависит от многих факторов, один из которых — это предварительная подготовка поверхностей свариваемых изделий. Помимо удаления возможных загрязнений необходимо учитывать, что на поверхности изделий из термопластов, подвергающихся воздействию факторов окружающей среды достаточно быстро образуется тонкий поверхностный слой материала с измененными свойствами, который препятствует эффективной диффузии расплава в процессе сварки и который также необходимо удалить.
Поэтому подготовка соединяемых поверхностей термопластов, как правило, включает в себя очистку и механическую обработку для снятия поверхностного слоя материала и при необходимости обезжиривание.
Очистка и механическая обработка поверхностей свариваемых изделий должны проводиться непосредственно перед сваркой, а обработанные поверхности в дальнейшем должны быть защищены от последующего загрязнения.
В случае наличия сильных загрязнений может потребоваться предварительная мойка с использованием поверхностно активных веществ (если полимерный материал нейтрален и химически стоек к ПАВ), после которой поверхность свариваемых изделий необходимо тщательно просушить. Для протирки необходимо использовать либо чистую безворсовую ткань, либо бумажные салфетки, сделанные из чистой, неокрашенной и впитывающей воду бумаги, не оставляющей частиц на очищаемой поверхности.
Для обезжиривания могут использоваться различные виды спиртов, например этиловый, изопропиловый и т.д. Чем ниже содержание воды, тем выше эффективность процесса, поэтому рекомендуется использовать т.н. абсолютированные спирты с концентрацией более 99%. Использование для обезжиривания таких средств как ацетон, уайт-спирит, керосин и т.д. не рекомендуется, т.к. приводит к образованию пленки на поверхности, ухудшающей диффузию расплава. Сварочные работы следует начинать только после полного высыхания обезжиривающей жидкости
Очистка и обезжиривание производится не только непосредственно в зоне выполнения сварного соединения, но и на смежной с ней поверхности соединяемых элементов (т.н. околошовной зоне).
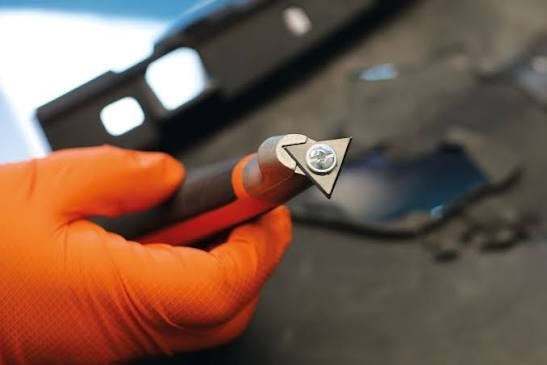
Для снятия поверхностного слоя материала могут использоваться скребки, рубанки, цикли, фрезы и пр. режущий инструмент. При этом сам инструмент перед использованием должен быть тщательно очищен от всех видов загрязнений, а рабочие поверхности обезжирены.
Использование для снятия поверхностного слоя наждачной бумаги и шлифовальных кругов требует высокой аккуратности для недопущения наличия абразивных частиц в сварном шве и перегрева обрабатываемой поверхности. Необходимо также следить за равномерностью глубины обработки и не допускать чрезмерного истончения материала. Не допускается использование наждачной бумаги и шлифовальных кругов бывших в употреблении. После обработки необходимо тщательно очистить поверхность от продуктов шлифования и обезжирить. Запрещается контактировать с обработанной поверхностью открытыми руками, если такой контакт произошел, то поверхность необходимо дополнительно обезжирить.
Использование для снятия поверхностного слоя проволочных щеток и кругов не рекомендуется по причине низкой эффективности.
После снятия поверхностного слоя материала сварку необходимо начинать в течение получаса.
При экструзионной сварке и нагретым газом (например, горячим воздухом) с использованием присадочного материала его также необходимо очищать вышеперечисленными способами, в особенности если он перед использованием не находился в невскрытой заводской упаковке.