
Инженерные пластики в ортопедии
Дата:
Отрасли применения:
Материал:
Технологии:
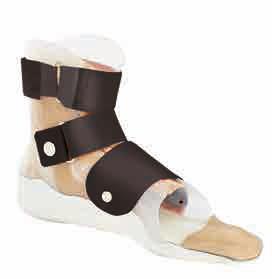
Термопласты сыграли важную роль в развитии современных ортопедических технологий и в настоящее время в этой области применения без них невозможно обойтись. Сегодня они почти полностью заменили классические материалы, такие как дерево и кожа.
Наиболее часто в ортопедии используются полиэтилен, полипропилен, этиленвинилацетат, полиэтилентерефталат и т.д.
Различные типы полимеров, используемые в этой области, обладают различными наборами характеристик. Таким образом, в каждом конкретном случае есть возможность найти оптимальное решение, а значит требования специалистов-ортопедов в отношении свойств материалов и применяемых технологий обработки могут быть удовлетворены в максимально полном объеме, равно как и индивидуальные потребности каждого пациента.
Термопласты выделяются низким удельным весом, биологической нейтральностью, а также продолжительным сроком службы. Благодаря высокой стабильности размеров и хорошей обрабатываемости термопластов, специалисты-ортопеды могут создавать ортезы и протезы, которые идеально соответствуют анатомическим особенностям пациента.
Возможность придавать листовым термопластом любую форму посредством горячего формования, а также эластичность в сочетании с высокой прочностью предопределили их широкое применение в ортопедии – от простых ортопедических стелек до сложных корсетов и экзоскелетов. Другое важное свойство термопластов, востребованное при эксплуатации данных изделий, это стойкость к чистящим и дезинфицирующим составам.
ООО «ВИНК» предлагает линейку полуфабрикатов термопластов, оптимизированную для применения в ортопедии, которая включает в себя практически все виды вышеперечисленных материалов.
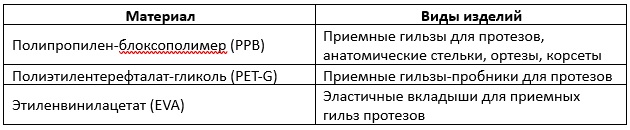
Применяемые материалы
Полипропилен-блоксополимер (PPB)
Отличительные свойства:
- Наивысшая ударная прочность среди всех видов полипропилена
- Слабая подверженность растрескиванию
- Устойчивость к воздействию пота, косметики, кремов для кожи, моющих и дезинфицирующих средств
Основные характеристики:
Плотность – 0.92 г /см3
Модуль упругости - 1200 МПа
Твердость по Шору D - 67
Температура формования - 185 – 215 °C
Время нагрева – 2-3 мин/мм толщины листа
Производимые формы:
Листы формата 3000*1500, толщиной 3, 4, 5, 6, 8, 10 мм
Полиэтилентерефталат-гликоль (PET-G)
Отличительные свойства:
- Высокая прозрачность после формования
- Отличная термоформуемость
- Хорошая обрабатываемость после формования
Основные характеристики:
Плотность – 1.27 г /см3
Модуль упругости - 1900 МПа
Твердость по Шору D - 78
Температура формования - 160 – 170 °C
Время нагрева – 3-4 мин/мм толщины листа
Производимые формы:
Листы формата 3050*2050, толщиной 2, 3, 4 мм
Этиленвинилацетат (EVA)
Отличительные свойства:
- Очень высокая эластичность
- Минимальная усадка
- Отличная формуемость
Основные характеристики:
Плотность – 0,93 г /см3
Модуль упругости - 19 МПа
Твердость по Шору D - 29
Температура формования - 150 – 160 °C
Время нагрева – 1-2 мин/мм толщины листа
Производимые формы:
Листы формата 1200*600, толщиной 2, 3, 4, 6, 8 мм
Особенности процесса формования
Оборудование
Для формования, как правило, используют печи двух типов: инфракрасные и конвекционные. Инфракрасные (ИК) печи, как правило, обеспечивают более равномерный прогрев, чем конвекционные. В зависимости от источника конвекционного тепла распределение теплого воздуха внутри корпуса духового шкафа может несколько различаться. В случае инфракрасных печей ключевым фактором является не только количество и расположение нагревательных элементов, но и размер камеры нагрева. Небольшие печи имеют меньшее расстояние до бортиков и дверцы, а значит края поддона будут остывать быстрее, так как металлические части печи отводят тепло. Если параметры формуемого листа материала и источника тепла не подобраны должным образом, то скорость поглощения тепла будет неодинаковой. Поэтому хорошим вариантом считается ИК–печь большего размера, в центре которой можно разместить небольшой поддон с формуемым материалом, то есть в оптимальном для формования месте.
Основа
При нагревании формуемый материал может прилипнуть к поверхности поддона, как только он станет прозрачным и пластичным. Чтобы предотвратить это и обеспечить легкое снятие нагретого листа мы рекомендуем покрывать основу фторопластовой пленкой Пленка из ПТФЭ поставляется в различных формах и ее вид влияет на адгезионные характеристики листа и, таким образом, может также уменьшить естественную усадку листов при нагревании. Иногда основа может посыпаться тальком или покрываться специальными текстильными материалами, однако следует отметить, что и то, и другое может прилипать к формуемым листам настолько сильно, что это становится заметно на готовом изделии.
Усадка
Усадка относится к изменению размеров полуфабриката после его выдерживания при определенной температуре:
Усадка в % = (размеры до испытания – размеры после испытания) / размеры до испытания.
Чтобы определить величину усадки в процессе формования, рекомендуется разогреть полуфабрикат определенных размеров до температуры формования в конвекционной печи – уложить на тефлоновую пленку, предварительно посыпанную тальком. Для определения анизотропии, т.е. изменения свойств в зависимости от направления, необходимо измерить значения усадки во всех направлениях, прежде всего в направлении экструзии и поперек нее. Усадка в направлении экструзии обычно гораздо более выражена, чем в поперечном направлении, что обусловлено особенностями технологии производства. В процессе экструзии пластик растягивается в направлении экструзии в большей степени, чем в поперечном направлении. Чем шире экструдируемые листы, тем быстрее материал должен поступать к краю. В результате экструдированный листы могут иметь разные значения усадки по ширине . При нагревании материал пытается вернуть свою первоначальную форму – цепочки молекул пластика, ориентированные в направлении экструзии, расслабляются и запускают процесс усадки.
На величину усадки, как правило, влияют следующие факторы:
· Температура в печи или максимальная температура нагрева листа
· Время нагрева
· Тип пластика (с возможными колебаниями в исходных материалах и партии в результате изменения молярной массы)
· Температура остывания
· Температура расплавления
· Величина растяжения
· Направление экструзии
Остывание
Если форма остынет слишком быстро, молекулярная структура “застынет” в напряженном состоянии. В результате внутри отформованного изделия могут сохраняться напряжения, что, в свою очередь, может сделать его более уязвимым к ударам или деформациям даже при комнатной температуре.